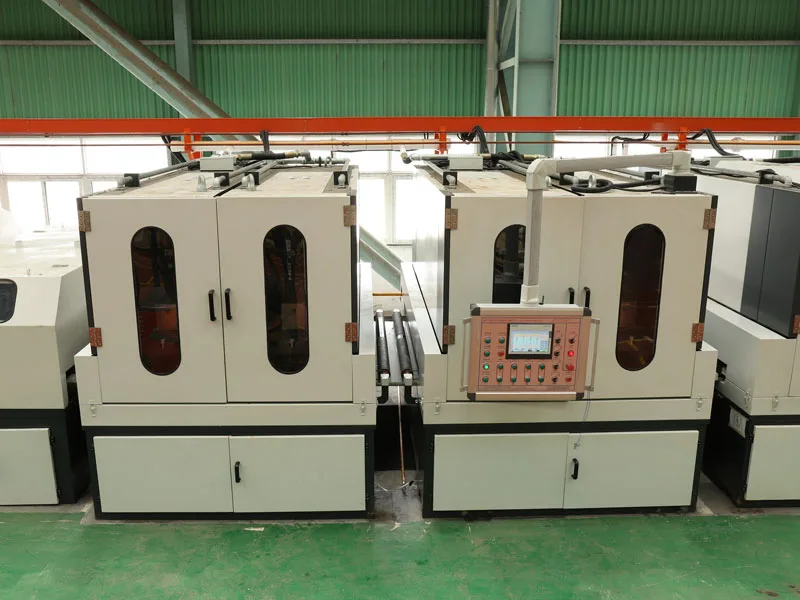
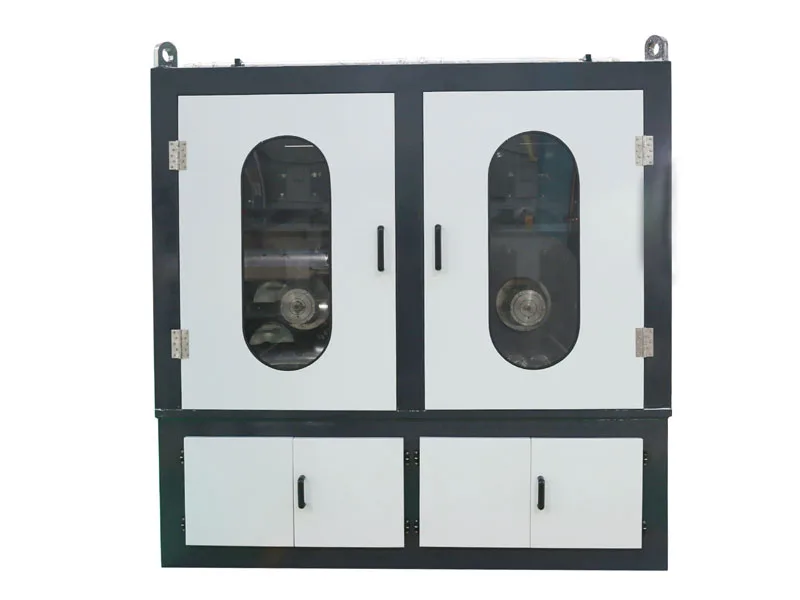
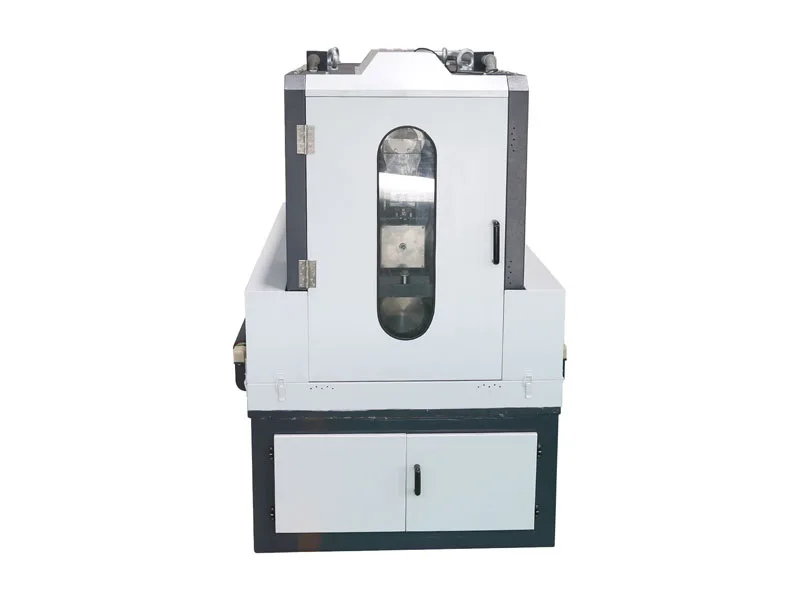
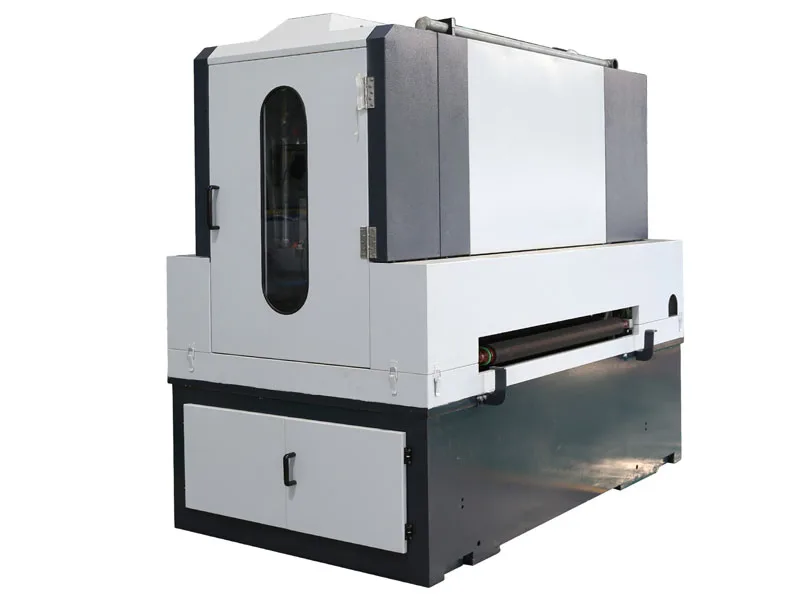
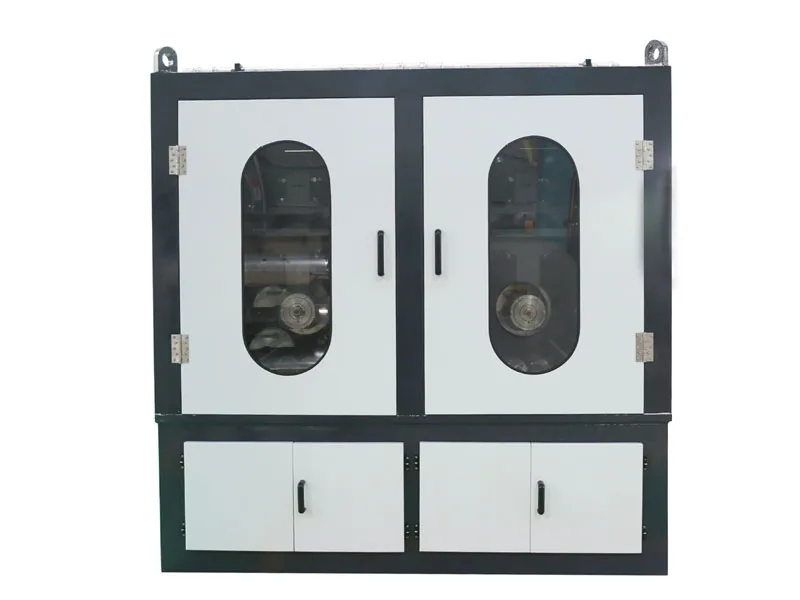
板对板抛光线逐张处理定尺板材:钢板平放送入,依次通过磨料与抛光轮各道工位,到末端直接检验、贴膜。这是加工中心与钢材服务商最常先买的一类设备,因为换规格不用换工装,小批量也能做。
输送方式决定了能做多薄的板
输送方式直接决定可用的厚度下限。辊式夹持靠胶辊夹住钢板送进,结构简单耐用,但薄板在两个夹点之间会起拱。真空吸附皮带把整张板吸平,厚度降到 0.6mm 左右就必须用它。
- 辊式输送。适合 0.8mm 以上。不怕油污和磨屑,维护简单,厚板也好处理。
- 真空吸附。薄板必需,也是任何"不能留下辊印"的表面处理的标准配置。要求板材表面干净,皮带跑偏要定期检查。
- 侧向导向。宽板在磨头压力下会横向跑偏,没有侧导向就会出现宽度方向上表面不一致、两边塌边。
工位顺序怎么排
板材抛光线是一串工位,最终表面取决于最薄弱的那一道,而不是最细的那一道。粗工位负责去除损伤,细工位负责消除粗工位留下的痕迹。压缩道次并不会省时间——只会做出一张在车间灯光下看着还行、一旦上墙并排安装就露馅的板。
- No.4(缎面)。有方向的拉丝纹。三种里面最宽容,建筑装饰与家电面板的标准表面。
- 拉丝(HL)。比 No.4 更细、更长、更连续的纹路。对磨料批次一致性更敏感。
- 振动纹 / 雪花纹(SB)。无方向的哑光面。要做得稳定,磨料压力和磨料寿命必须管起来。
什么时候板材线比卷料线划算
连续卷料加工在产能上赢,但在其他方面板材线更实用:可以在两张板之间换材质、厚度和表面;废一张只损失一张,不是整卷;可以处理买来就已经开平的板;还能做厚到无法开卷的中厚板。
报价前请提供这四个数
四个参数决定设备:板材厚度范围、最大板宽、目标表面、以及必须达到的米/分钟。另外请说明材质牌号构成——201、304、316L 和 430 的抛光表现并不一样,按 430 调好的线,做 316L 不重新调整就达不到同样效果。