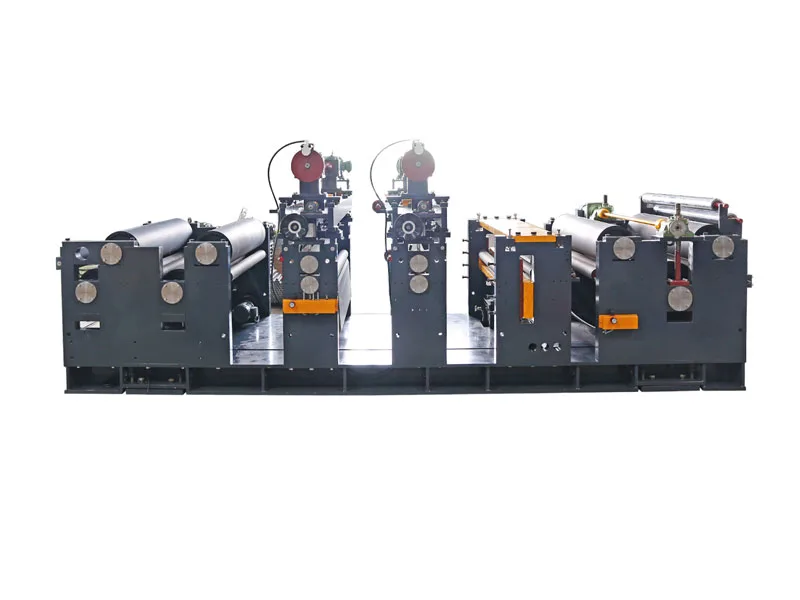
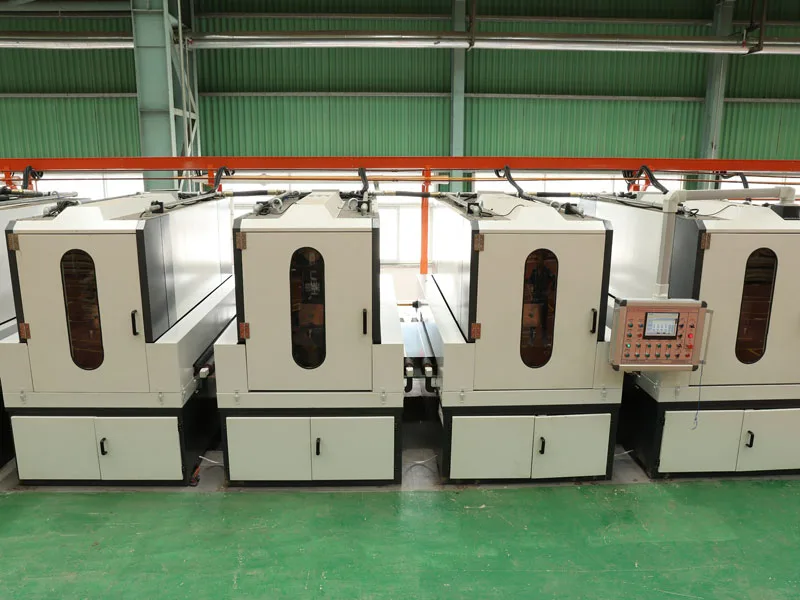
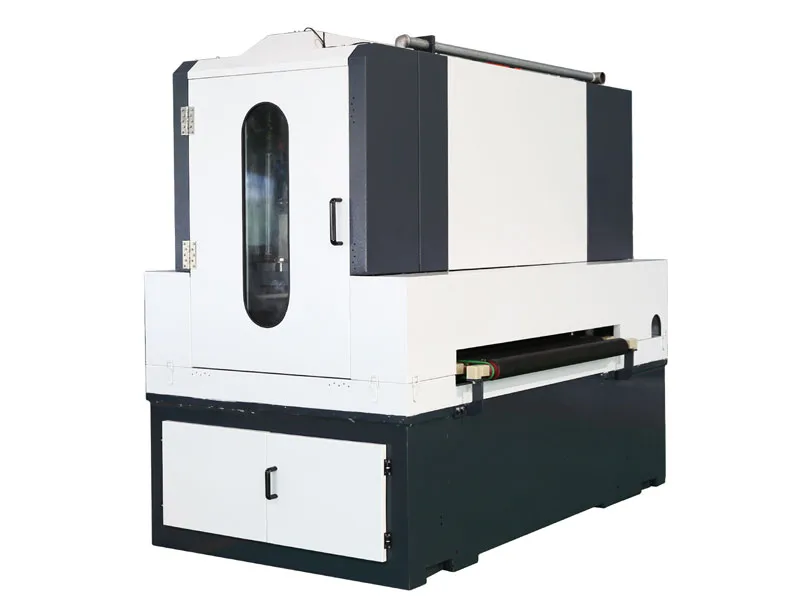
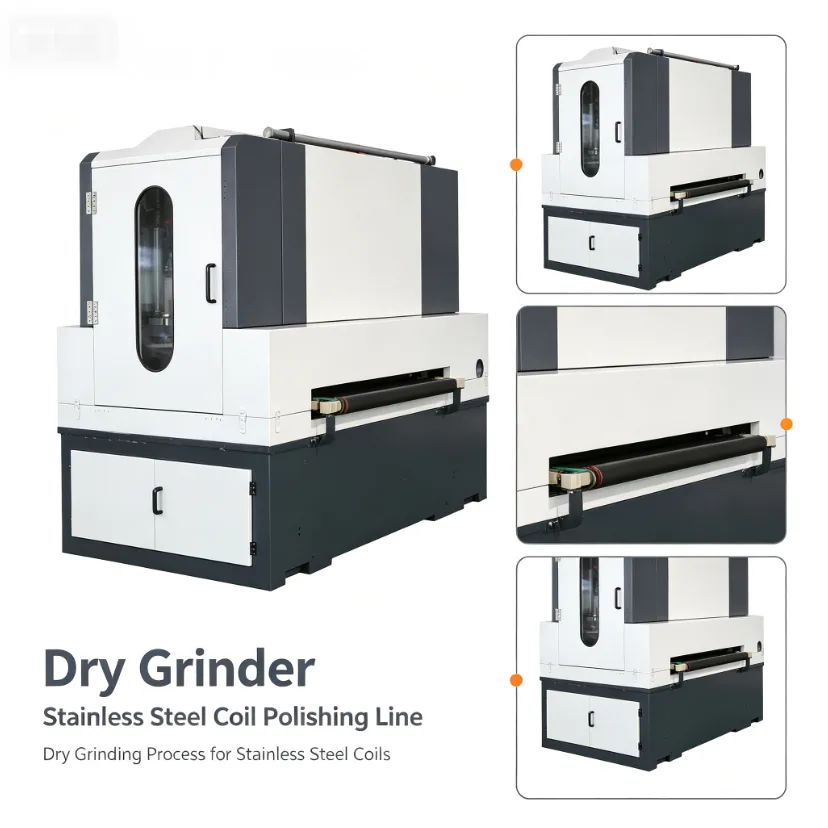
连续卷料研磨的作用和宽砂带研磨机处理板材一样——去除氧化皮与损伤、建立平面度、拉出均匀的划痕底纹——只不过它是在线速度下不停机地做,而且一做就是整卷。标配湿式磨料:冷却、冲屑、收尘三件事一套系统解决。
连续运行改变了哪些问题
板材研磨机上每一张都是一次新的装夹;卷料线上磨头要连续稳定地跑几个小时,问题类型完全不同:
- 砂带寿命变成排产问题。在板材上能用九十分钟的砂带,连续工况下可能只剩四分之一。这个数字必须提前知道,因为走到半卷才发现砂带不行,要么停机换带,要么眼看着质量往下掉。
- 热量会累积。连续研磨往带材和机器里灌的总能量大得多。冷却液容量和温控要按稳态配,不是按平均值配。
- 边部状态决定成败。轧制边部损伤贯穿整卷。是切边还是接受,要在建线之前决定。
带材上的 No.4 与雪花纹
卷料 No.4 是磨到规定粒度的"磨削—细化"序列,并且要在整个宽度上保持一致。它的失效模式是漂移:随着砂带磨损,整卷从头到尾的表面在慢慢变化,等开平上墙并排安装的时候就能看出来。补偿办法要么是压力自动修正,要么把换带周期定得保守一些。
带材上的雪花纹(Scotch-Brite / 振动纹)用的是不织布磨料而不是逐级粒度。它对来料波动更宽容,做出来的哑光面还能遮住一些轻微的基材缺陷——这也是它被大量用于幕墙板和经常被人触摸的表面的原因。
速度匹配
卷料研磨线很少单独存在。它后面接抛光或镜面线,或者接开平工序,产能必须跟下游对得上。要避免的错误是:按研磨机自己的最高速度选型,而不是按下游工序实际能保持的线速度选型。那样研磨机一辈子都在低于能力的状态下运行,多花的钱等于白花。
水处理
湿式研磨需要按工况配套过滤与循环,而且这套系统是设备的一部分,不是附件。悬浮的不锈钢磨屑会磨损泵和喷嘴,冷却液一旦变质就会开始在带材上留下印子。我们把过滤系统跟线体一起配,并且一起给出维护周期——这是最容易被低估、也最难后期加装的 subsystem。