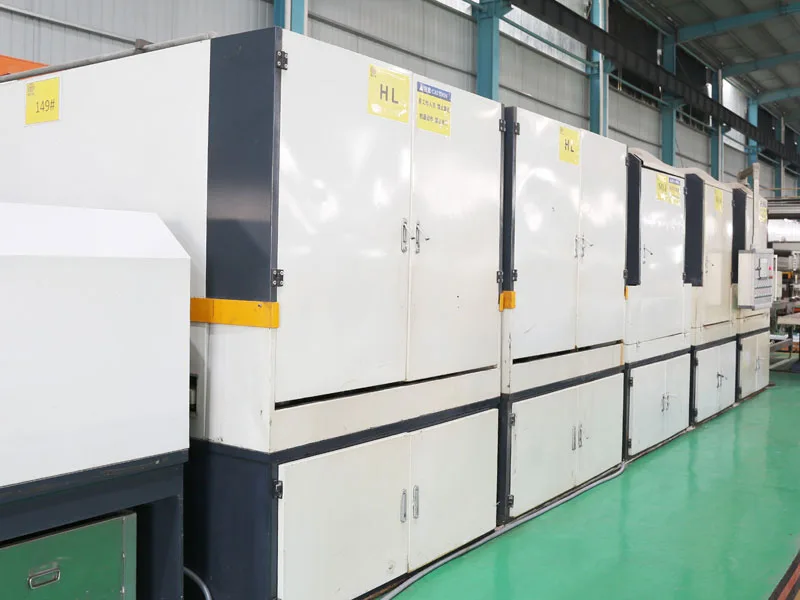
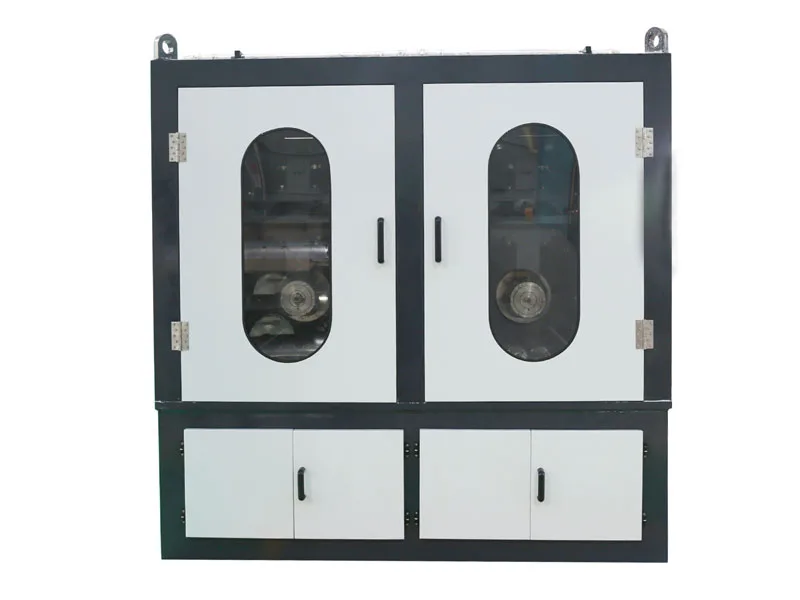
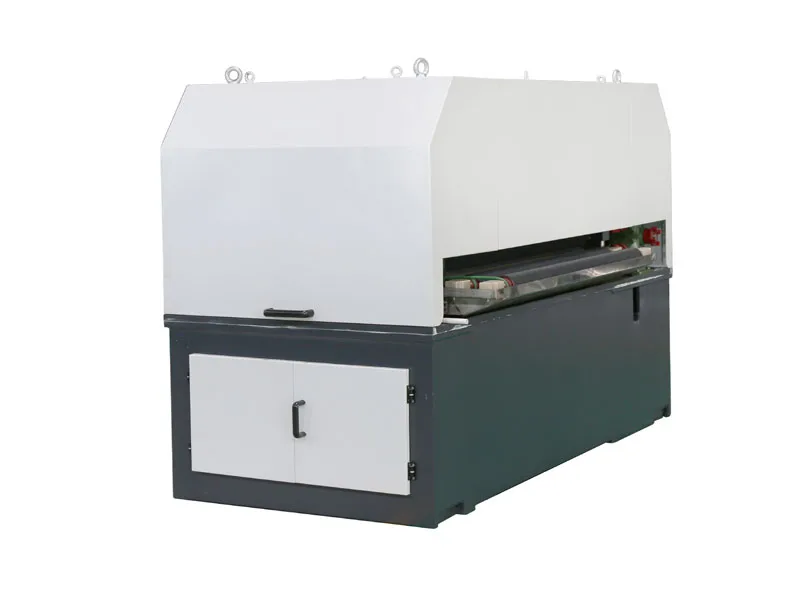
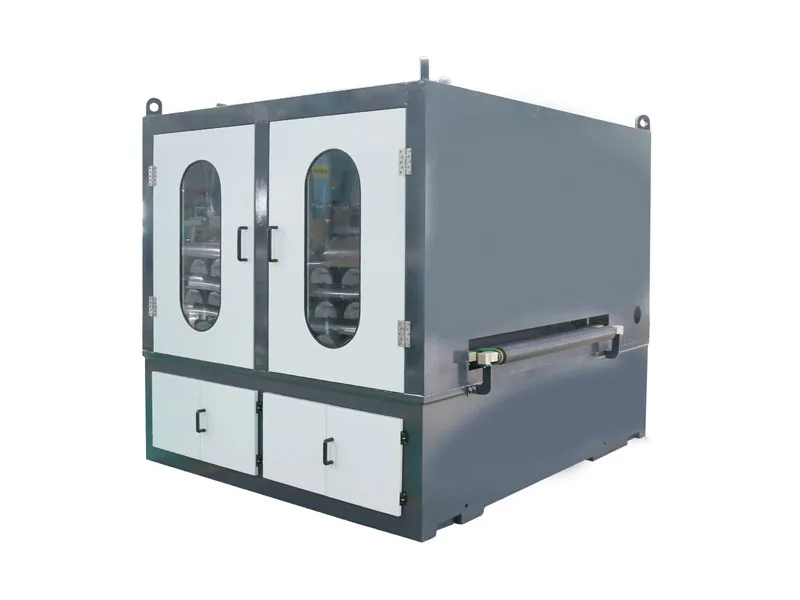
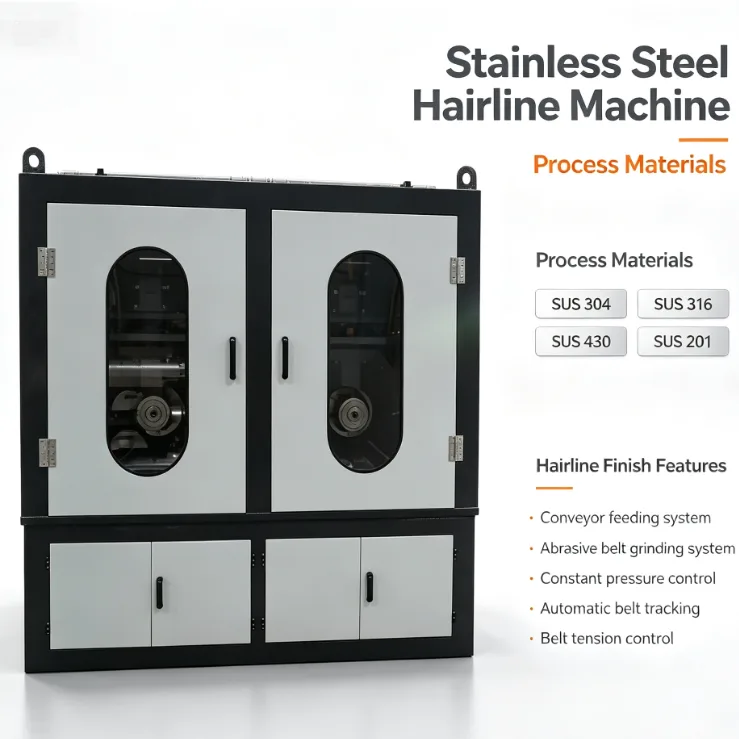
卷对卷生产线连续处理整卷钢带:开卷、建张力、带材依次通过多道抛光磨头、最后收卷。没有逐件搬运,不堆叠,不重复上料。对于 No.4、拉丝、振动纹的大批量生产,这是标准配置,而且产量优势会随着长度增加越拉越大。
张力就是全部
卷料线和板材线的区别不在抛光磨头——原理是一样的——而在张力系统。带材必须在连续运行中被稳定地拉平、压住,既不能把它拉长,也不能让它左右跑偏,更不能因为卷径从满到空发生变化就出现张力波动。
- 开卷机与收卷机。必须是主动驱动而不是被动制动。靠张力传感器或跳舞辊反馈,在整卷运行过程中保持张力恒定。
- 张力大小。太小带材会蛇形跑偏,宽度方向上表面不一致;太大薄规格会被拉长,松卷之后回弹成波浪板。
- 纠偏系统。边部传感器持续修正跑偏。没有它,带材两边的表面就废了。
焊缝接头和头尾料怎么处理
实际钢卷里都有钢厂拼接的焊缝。焊缝更厚、更硬,还常常有点错位,线体必须让它过去,还不能伤磨头、不能在带材上留下印子。这件事要在选型时就定下来:自动检测焊缝并抬磨头是标准配置,没有这个功能的线迟早要赔上一套接触辊。每卷的头尾几米张力状态也不一样,通常按废次品处理而不是当正品卖。
哪些表面适合做卷料
- No.4。卷料表面里产量最大的一种,优势明显。宽容度高、速度快,是大部分建筑装饰和钣金加工的标准供货状态。
- 拉丝(HL)。卷料上能做,但磨料批次一致性更重要,因为没有机会单独返修某一段。
- 振动纹 / 雪花纹(SB)。很适合连续运行,前提是磨料寿命要管起来,按周期换而不是看着差不多再换。
什么情况下不该上卷料线
卷料加工是对产量和一致性的承诺。它适合钢厂、加工中心或者天天做同一种表面的大型钣金厂。如果您的订单短、厚度杂、规格经常换,那就不太合适——换型和头尾废料会很快吃掉产能优势。如果典型订单是几百米且规格多变,板材线的产出率和成本都更好。
选型要提供什么
除了宽度和厚度范围,请告知需要处理的卷重、内径和外径,因为开卷机和收卷机是按这些定的。再告诉我们材质牌号和必须保持的米/分钟。如果您这条线前后还有纵剪或开平工序,也要说明——线体必须正确地嵌进您现有设备的节拍里。