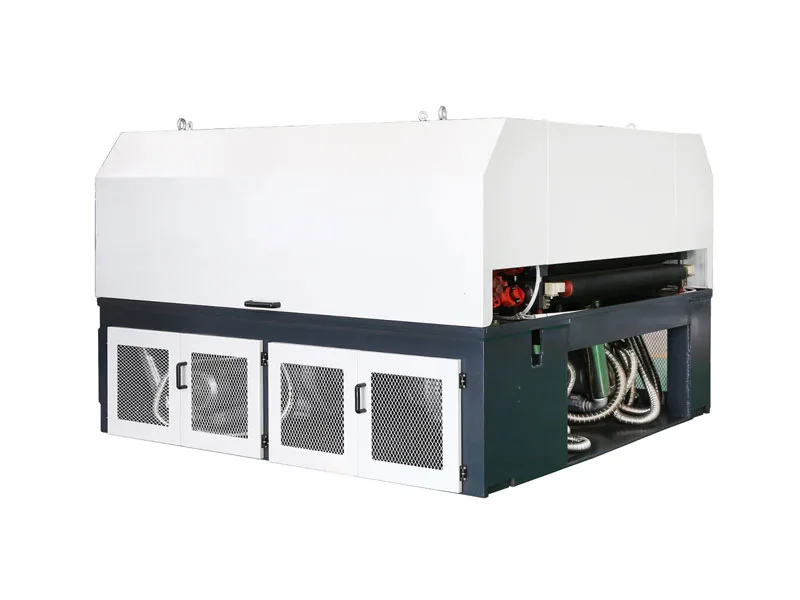
抛光这道工序把细腻的缎面变成能照人的表面。软轮高速旋转,靠抛光蜡切削——真正干活的是蜡,不是轮子。做对了表面会变得通透有深度,稍差一点就出雾、出橘皮,或者留下一道本该已经磨掉的纹路影子。
先砂带段,再布轮段
板材镜面抛光系统通常是同一机架上的两台机器。砂带段把板做到均匀细腻的缎面——布轮段修不了不均匀的底子,它只改变反射率。然后布轮段做最后的活。
- 砂带段。打底。它的输出质量就是最终效果的上限。
- 布轮段。通常是同轴多轮或独立摆动磨头,按"切削蜡—精抛蜡"的顺序递进。
轮、线速度与蜡
选轮是切削速度和表面质量之间的取舍。硬而密的轮切得快,表面略粗;软轮出得更细,但贴合更多、接触时间更长,发热也更多。
- 麻轮与处理过的布轮。先用的切削轮,切削力强。
- 棉轮与法兰绒轮。精抛轮,更软,用于最后一道提亮。
- 线速度。过低变成蹭光而不切削,过高则烧表面。可用的区间比多数操作工以为的要窄。
- 打蜡量。少了轮子结釉烧伤表面,多了蜡被抹开,几天后就是一片花斑。
热量是头号敌人
不锈钢导热差,热量产生在哪就留在哪。表面过热会出现发蓝或麦黄色的变色,再怎么抛也抛不掉——只能磨回去重来。控制温度靠的是线速度对、压力对、蜡够锋利,长线还要在磨头之间加强制冷却。
怎么看一张镜面板
镜面板的退货原因基本就三种,各自指向不同的问题:
- 发雾、发白。抛光蜡没清干净,或者底子还没真正均匀就急着抛到镜面。
- 橘皮。抛光压力过大,或者底子本身不平。
- 鬼影纹。底层的砂带纹还在,是道次被压缩了——这是研磨的问题,不是抛光的问题。
买单机还是买整线
抛光机处理的是已经准备好的板材,把它抛成镜面。完整的超镜面线则包含前置的研磨与中间抛光工序。如果您的来料本身就是稳定的细腻缎面,买单机就对了;如果来料是轧制面或者状态不稳定,那就要买整线——只买抛光段、指望来料"应该够好"是这个品类里最常见也最贵的错误。