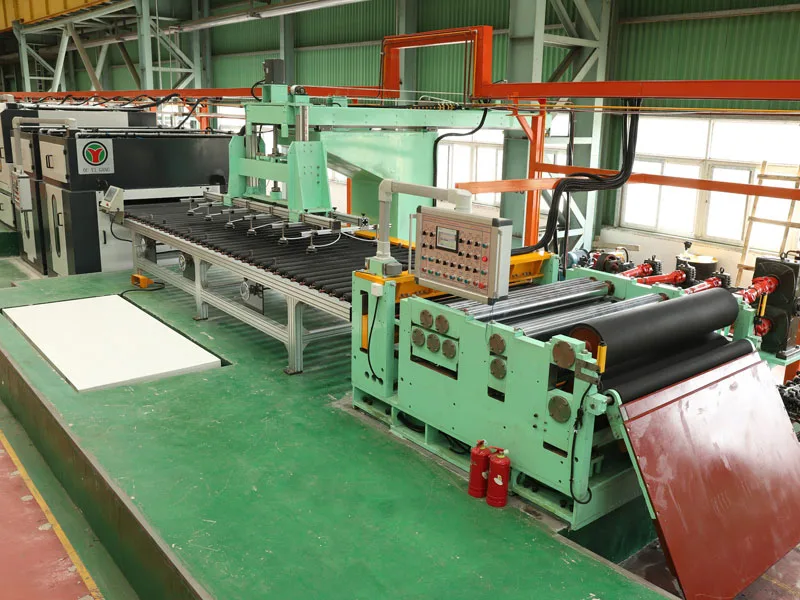
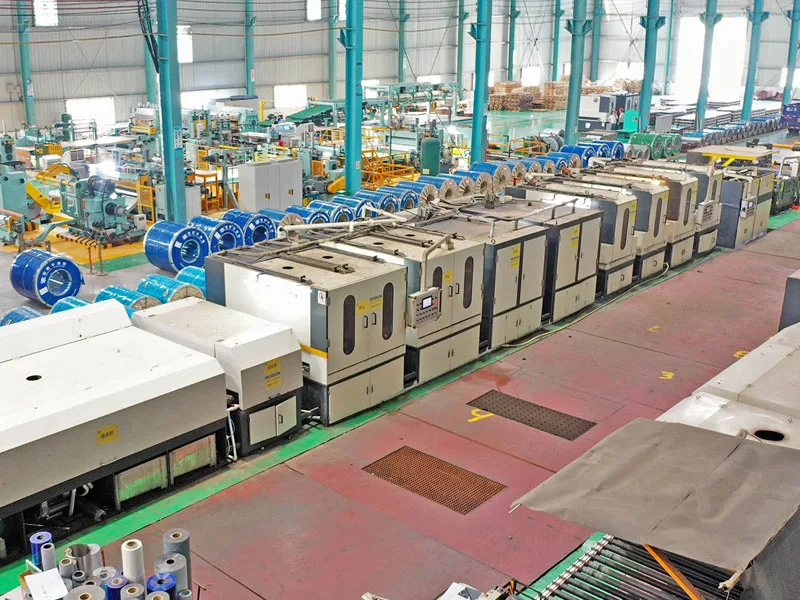
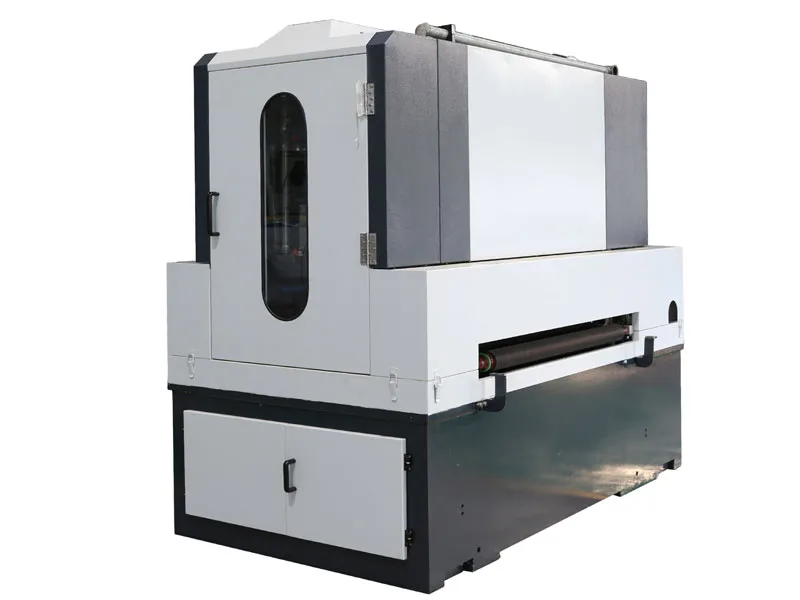
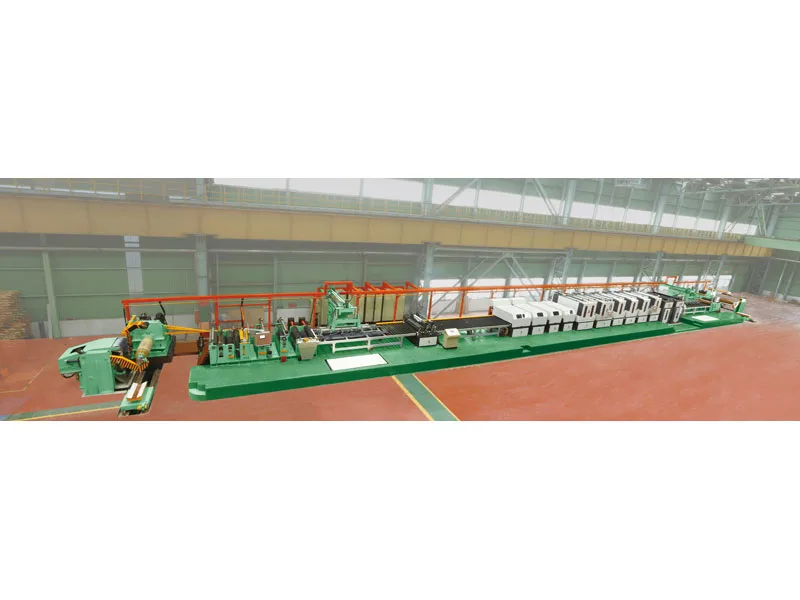
研磨决定了后面每一道工序能不能成。它的活不显眼但没有商量余地:做出平整、无缺陷、划痕均匀一致的表面,让后续抛光有得可磨。一张带着残留氧化皮、焊缝色或深划伤离开研磨机的板,这个缺陷会一直留到成品。
宽砂带湿式研磨去除什么
- 氧化皮与热处理色。热轧留下的氧化层,比基体还硬,会撕裂砂带而不是被干净地磨掉。
- 轧制与搬运损伤。压痕、深划伤、卷折、边部损伤。
- 焊缝色。焊接毛坯上焊缝两侧的热影响变色。
- 来料不一致。不同钢厂、不同批次的板,表面状态几乎不可能一样。
砂带粒度:跳号其实更贵
粒度序列是一把梯子,每一号存在的唯一理由是消除上一号留下的划痕。从粗砂带直接跳到细砂带,粗划痕只是被埋在表面里——当下看不见,等抛光把反射率提上来,它就会以"鬼影"的形式冒出来。
- 切削。粗粒度,大余量去除,同时建立平面度。
- 细化。两到三道中间粒度,每道都要把上一道的纹路彻底磨掉。
- 收尾。最后一道粒度决定抛光线接到什么状态,也就决定了后面需要几道抛光。
道次数量不是机器定的,是来料状态定的。请告诉我们进料的实际情况,我们会按真实需求配道次,而不是报一条看着最短的线。
湿式与干式
不锈钢默认用湿式,三个理由互相叠加:冷却液防止工件受热变色,而钢的变色温度远低于碳钢;冷却液把磨屑从砂带里冲走,避免砂带堵塞烧伤表面;同时把粉尘收走——不锈钢粉尘既是健康危害也是污染源,干磨粉尘落在成品上日后会长锈点。
干磨也有它的位置:小加工坊的单机、偶尔用一下、或者现场不具备水处理条件。但它在砂带寿命和表面一致性上是妥协,不是等价工艺。
平面度与塌边
宽砂带研磨的投诉集中在两个缺陷上。纵向波浪来自磨头压力相对于板厚过大——板在接触辊下被压弯,过了辊又回弹。塌边是指最外侧 30 到 50mm 比中间磨得更薄,原因是板边没有支撑,或者接触辊的凸度磨损失效。两者都属于设备配置问题,在选型阶段预防远比装机后补救便宜。