
Para los propietarios de fábricas, supervisores de taller y gerentes de compras en la fabricación de metales, los defectos recurrentes en el acabado del acero inoxidable representan el mayor obstáculo para la rentabilidad en la producción diaria. El cepillado irregular, la decoloración de la placa, las marcas residuales de rectificado, el valor Ra inconsistente y el pulido excesivo de los bordes siempre conllevan retrabajos masivos, el rechazo de pedidos por parte del cliente, el desperdicio de abrasivos y retrasos en la entrega. Un acabado superficial estable del acero inoxidable no depende de trabajadores manuales especializados, sino de una máquina de rectificado industrial personalizada con sistemas de control inteligentes. Si planea adquirir una máquina de pulido de bobinas de metal para eliminar radicalmente los defectos de acabado, esta guía le ayudará a identificar los defectos y a encontrar las soluciones de optimización mecánica adecuadas.
Los 6 defectos más comunes en el acabado del acero inoxidable y soluciones profesionales.
La mayoría de los defectos superficiales en acero inoxidable se deben a una presión de rectificado inestable, desgaste irregular del abrasivo, fuerzas unilaterales y controles mecánicos obsoletos. A continuación, se describen los defectos más frecuentes en talleres, sus causas analizadas y nuestras exclusivas tecnologías de reparación de rectificadoras.
1. Sobre-rectificado parcial y deformación de placas delgadas
Rendimiento defectuosoLas láminas delgadas de acero inoxidable 304/316L presentan superficies hundidas, deformación de los bordes y eliminación irregular del material; los acabados HL hairline y No.4 tienen un aspecto irregular en el mismo lote.
Causa principal: La presión de rectificado fija no se ajusta a la curvatura de la superficie de la chapa; el ajuste manual de la presión depende completamente de la experiencia del operario.
Nuestra solución de maquinariaEquipado con un sistema de control de presión multizona. Divide la zona de trabajo de rectificado en zonas de ajuste de presión independientes. El sistema distribuye la fuerza de forma equilibrada en el centro de la placa, los bordes y las zonas deformadas de manera irregular, evitando un rectificado excesivo localizado y garantizando una eliminación uniforme del material para un acabado superficial completo del acero inoxidable.
2. Marcas de quemaduras por lijado y decoloración de la superficie.
Rendimiento defectuosoTras el pulido en seco, aparecen marcas de quemaduras de color amarillo oscuro o negro en la superficie del acero inoxidable; las microfisuras invisibles reducen la protección anticorrosión, lo que impide que el producto supere la inspección para uso alimentario.
Causa principal: La presión de contacto inestable eleva la temperatura de fricción instantánea; la velocidad de molienda fluctuante provoca una acumulación concentrada de calor.
Nuestra solución de maquinariaMódulo de control de presión constante inteligente integrado. El servomotor bloquea en tiempo real la fuerza de rectificado estándar durante todo el funcionamiento, manteniendo una temperatura de fricción constante. Combinado con el sistema de circulación de rectificado húmedo, elimina los defectos de quemaduras térmicas sin dañar la estructura metalográfica del acero inoxidable.
3. Líneas irregulares de granos de arena y textura superficial caótica.
Rendimiento defectuosoLíneas de rayado desordenadas, diferente profundidad de línea, incumplimiento del estándar unificado de cepillado HL; los productos terminados no pueden pasar la inspección de fábrica de alta gama para arquitectura y menaje de cocina.
Causa principal: Alargamiento de la cinta transportadora de arena, desplazamiento y desgaste irregular durante la producción en masa de larga duración, sin corrección automática de la posición.
Nuestra solución de maquinariaSistema independiente de compensación de la banda abrasiva. El sensor detecta automáticamente la desviación en el estiramiento de la banda de arena y envía datos al servomotor para la compensación automática de la posición y el ajuste de la tensión. Esto garantiza una textura lineal uniforme desde la primera hasta la última pieza en la producción en serie, estandarizando el acabado superficial del acero inoxidable en toda la línea de producción.
4. Corta vida útil de la cinta transportadora de arena y alto costo de consumibles.
Rendimiento defectuoso: La banda abrasiva se desgasta rápidamente, sufre roturas parciales y obstrucciones; las fábricas necesitan reemplazar el abrasivo con frecuencia, lo que aumenta considerablemente el costo de producción a largo plazo.
Causa principal: Presión local excesiva, funcionamiento sesgado de la cinta transportadora de arena y fricción de contacto desequilibrada.
Nuestra solución de maquinariaFuncionamiento coordinado de presión constante inteligente y compensación automática de la banda abrasiva. Reduce la fricción rígida no deseada entre el abrasivo y la superficie de acero, corrigiendo automáticamente la trayectoria de la banda. Prolonga la vida útil de la banda abrasiva en un 55 % en comparación con las máquinas de rectificado convencionales, reduciendo eficazmente el presupuesto diario de consumibles.
5. Inconsistencia en el acabado de lotes
Rendimiento defectuoso: Diferentes valores de Ra, diferentes niveles de brillo entre lotes de producción; los clientes devuelven los productos debido a la calidad inestable de la superficie.
Causa principal: Reinicio manual de parámetros, deriva de presión y falta de memoria de datos en los equipos de molienda tradicionales.
Nuestra solución de maquinariaMemoria de parámetros con un solo clic y control de presión multizona. Guarda datos fijos de presión, velocidad y compensación para acabados personalizados No. 4, HL y espejo. Los nuevos operarios pueden comenzar a producir directamente, eliminando errores humanos.
6. Pulido irregular de la cara final del material de la bobina
Rendimiento defectuoso: La superficie frontal de la bobina de acero inoxidable presenta rebabas y ángulos muertos sin pulir, lo que afecta a los procesos posteriores de estampado y moldeo.
Causa principal: Las máquinas pulidoras convencionales no pueden ajustar la presión para materiales de bobina flexibles.
Nuestra solución de maquinaria: Modo de presión constante flexible y personalizado, especialmente diseñado para el procesamiento de materia prima en bobina. Si ustedcomprar máquina pulidora de metal en bobinaPara el acabado continuo de bobinas completas, nuestro sistema de control integrado resuelve a la perfección los defectos de acabado en los extremos de las bobinas.
¿Por qué nuestra rectificadora inteligente reduce por completo los defectos de acabado?
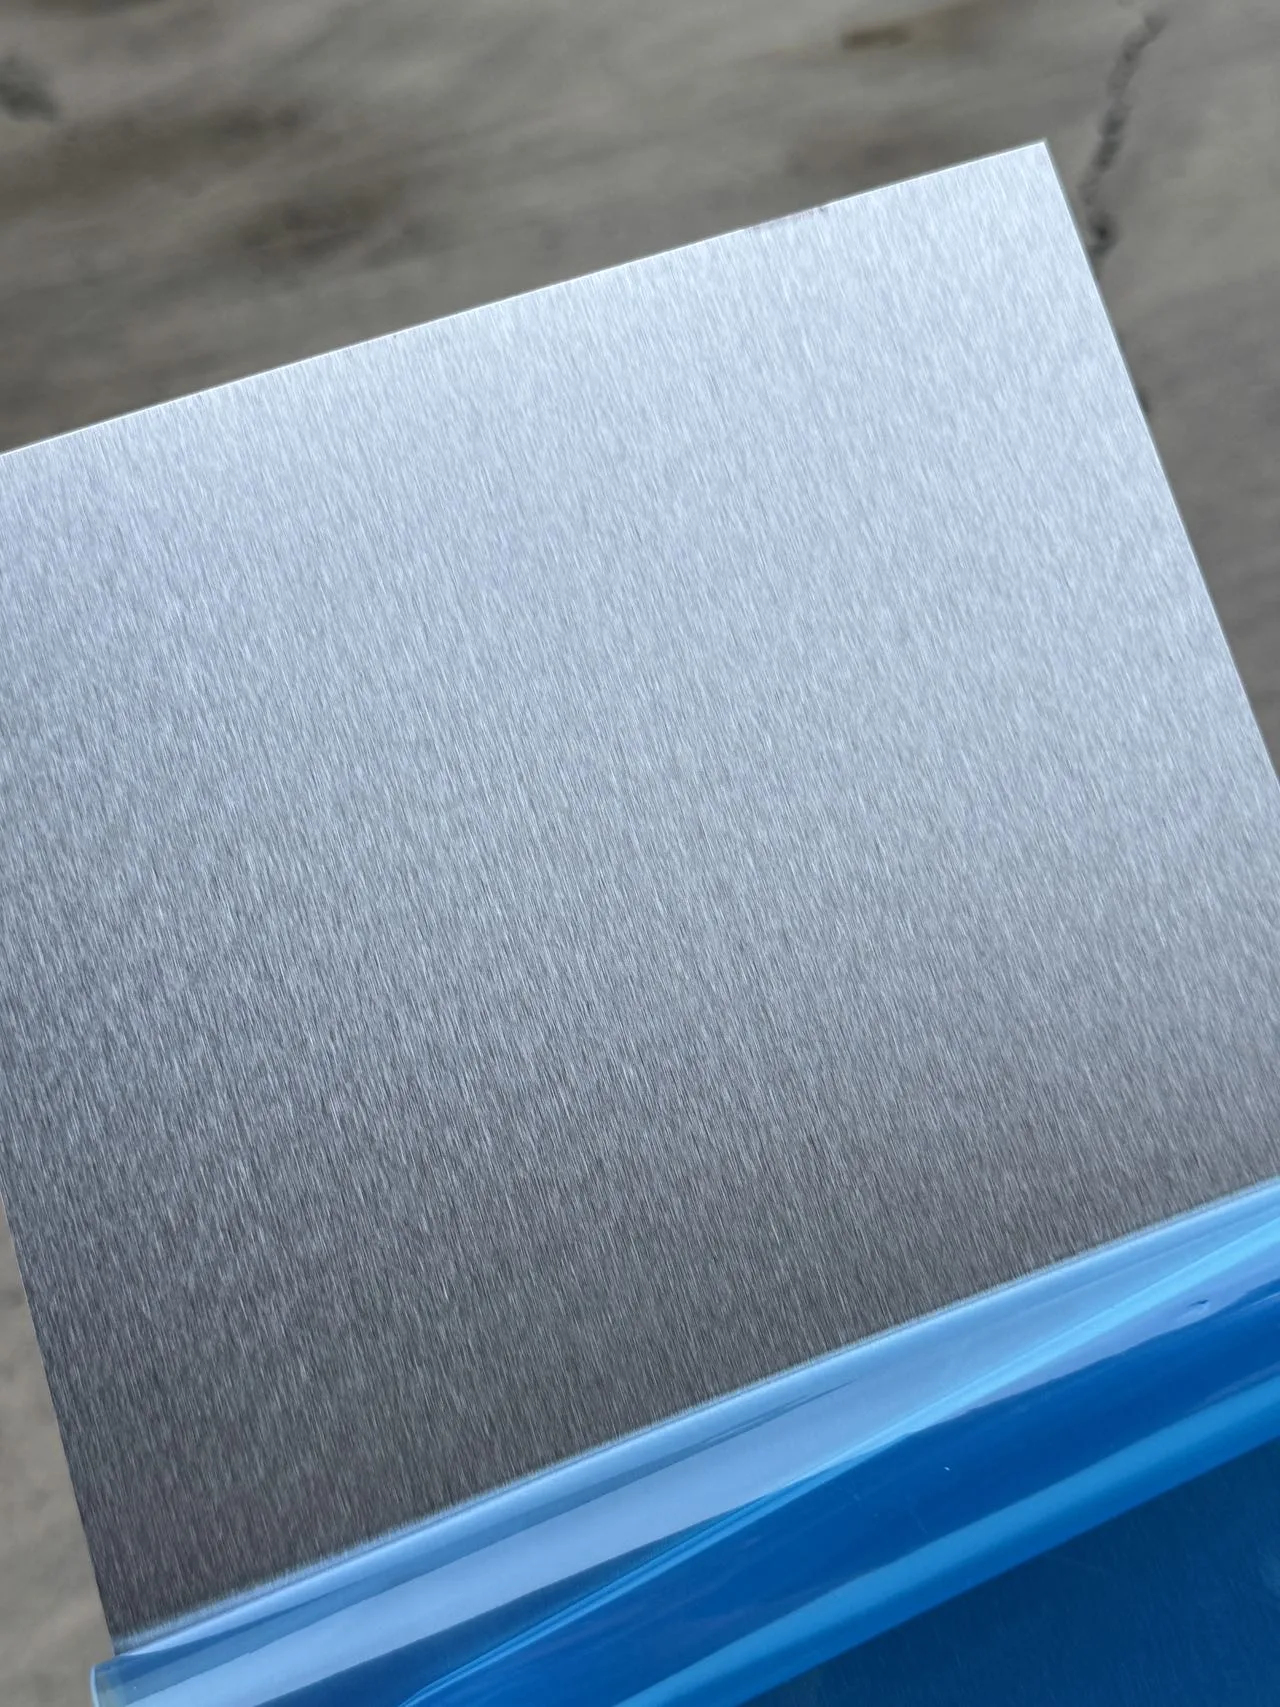
Acabado superficial de acero inoxidable
La mayoría convencionalmáquina de moliendaSolo admite funcionamiento mecánico sin ajuste de datos. Nuestro equipo de acabado mejorado integra tres tecnologías patentadas principales para resolverdefectos de acabado del acero inoxidablede la fuente:
- Presión constante inteligenteBloqueo de presión servo en tiempo real, fluctuación de presión cero, quemadura térmica cero
- Compensación automática de la banda abrasiva: Corrección automática de la desviación y elongación de la correa, pista de rectificado estable
- Control de presión multizona: Ajuste de fuerza por zonas para el borde de la placa, la zona central y las áreas de formas especiales, acabado totalmente uniforme.
Adecuado para el procesamiento en masa de chapas, bobinas, utensilios de cocina y equipos sanitarios de acero inoxidable 304/316L, conforme a las normas alimentarias y arquitectónicas.Acabado superficial de acero inoxidableestándares.
\nPagina anteriorSiguiente página
\n\n