
Para los fabricantes, ingenieros de procesos y gerentes de taller que se encargan del acabado superficial del acero inoxidable, elegir entre el rectificado en seco y el rectificado en húmedo es una de las decisiones más importantes del proceso. Seleccionar el método de rectificado incorrecto provocará directamente problemas comunes en la producción: deformación térmica de la chapa de acero inoxidable, marcas de quemaduras en la superficie, arañazos irregulares, reemplazo frecuente del abrasivo, rugosidad superficial deficiente y baja eficiencia en el procesamiento por lotes. Como uno de los temas más debatidos en el acabado de chapa metálica, el rectificado en seco frente al rectificado en húmedo del acero inoxidable genera confusión entre muchos fabricantes, especialmente aquellos que buscan acabados de acero inoxidable de grado No. 4, HL y espejo.
Este artículo ofrece una comparación objetiva y orientada a la industria entre el rectificado en seco y el rectificado en húmedo de láminas de acero inoxidable. Aclara sus principios de funcionamiento, ventajas, desventajas y escenarios de aplicación, y explica por qué las fábricas modernas estandarizadas priorizan el rectificado en húmedo de láminas de acero inoxidable para la producción en masa de alta calidad. También aprenderá cómo una máquina pulidora profesional de acero inoxidable optimiza el flujo de trabajo del rectificado en húmedo para reducir los costos de producción y mejorar la calidad de la superficie.
I. ¿Qué es el rectificado en seco para láminas de acero inoxidable?
Principio de funcionamiento
El rectificado en seco se refiere al proceso tradicional de pulido de superficies que abrillanta láminas de acero inoxidable únicamente mediante bandas abrasivas o muelas abrasivas, sin añadir ningún líquido refrigerante, agua o lubricante durante la eliminación del material. Se basa en la fricción a alta velocidad entre los abrasivos y las superficies de acero para eliminar directamente las capas de óxido, las rebabas y los defectos superficiales.
Ventajas principales de la molienda en seco
- Bajo umbral: Requiere herramientas de molienda sencillas, no necesita sistema de circulación de líquidos ni de tratamiento de aguas residuales, y tiene un bajo costo inicial de diseño del taller.
- Visión operativa clara: Sin neblina de agua ni cobertura de líquido en el área de rectificado, los operarios pueden comprobar fácilmente los defectos de la superficie en tiempo real.
- Flexible para trabajos in situ: Ideal para reparaciones temporales in situ, retoques parciales de piezas pequeñas y escenarios de procesamiento no fijos.
Desventajas críticas (Problemas en la producción en fábrica)
- Daños térmicos severos: El calor de fricción se acumula rápidamente sin enfriamiento, lo que provoca decoloración de la lámina de acero inoxidable, deformación de los bordes y deformación térmica permanente; destruirá la estructura metalográfica interna del acero inoxidable 316L de alta calidad.
- Vida útil corta del abrasivo: El polvo de acero seco se adhiere y obstruye rápidamente los espacios entre las bandas de arena, duplicando el consumo de abrasivo y aumentando el costo de producción a largo plazo.
- Peligro de polvo industrial intenso: El polvo fino de acero inoxidable en grandes cantidades contamina el taller, pone en peligro la salud respiratoria del operario y no cumple con las normas modernas de protección ambiental para talleres.
- Calidad superficial incontrolable: La fuerte fricción deja microfisuras invisibles y líneas de rectificado irregulares, lo que hace imposible lograr un nivel de rugosidad superficial estable Ra en el rectificado en húmedo.
II. ¿Qué es el rectificado en húmedo para láminas de acero inoxidable?
Principio de funcionamiento
El rectificado húmedo de chapas de acero inoxidable es un proceso de acabado industrial estandarizado que combina la circulación de lubricante refrigerante con el rectificado abrasivo. El líquido cubre continuamente la superficie de contacto entre los abrasivos y las placas de acero inoxidable durante el proceso, logrando simultáneamente la eliminación de material, la lubricación de la superficie y la disipación de calor en tiempo real. Es el proceso más utilizado en proyectos comerciales de rectificado de superficies de acero inoxidable.
Ventajas clave del rectificado húmedo industrial
- Procesamiento a temperatura constante, cero daños térmicos.La circulación del refrigerante elimina instantáneamente el calor de fricción generado durante el rectificado. La superficie de la placa mantiene una temperatura baja y constante, evitando la deformación, la decoloración por recocido y los cambios metalográficos, lo que protege completamente el rendimiento estructural de las láminas delgadas de acero inoxidable de alto valor.
- Acabado superficial uniforme y de calidad superiorEl líquido lubricante reduce la fricción abrasiva rígida, dejando líneas de rectificado delicadas y uniformes. Estabiliza fácilmente superficies con bajo valor Ra, elimina arañazos y quemaduras superficiales, y permite obtener acabados de alta calidad (tipo 4), cepillado HL y espejo en la producción en serie.
- Menor coste de producción integralLa lubricación líquida reduce considerablemente el desgaste de la banda abrasiva, prolongando su vida útil en un 60 % en comparación con el lijado en seco. Asimismo, el procesamiento centralizado y libre de polvo reduce los costos de limpieza del taller y las tarifas de cumplimiento ambiental.
- Procesamiento repetible por lotesLos parámetros fijos de flujo de líquido, presión de molienda y velocidad permiten una producción continua automatizada, solucionando el problema del acabado irregular causado por la desviación en el proceso de molienda en seco manual.
- Entorno de taller ecológicoTodo el polvo de rectificado se envuelve y se deposita mediante un líquido refrigerante, sin que quede polvo metálico en suspensión, cumpliendo así con las normas mundiales de seguridad y emisiones para fábricas.
III. Por qué adoptamos el diseño de rectificado en húmedo completo para nuestros equipos de pulido.
Después de años de verificación de producción en el sitio y comentarios de los clientes sobre los proyectosRectificado en seco frente a rectificado en húmedo de acero inoxidable, como profesionalfábrica de máquinas pulidorasDiseñamos todos los sistemas automatizados.máquina pulidora de acero inoxidableModelos con estructura exclusiva de pulido húmedo, diseñados para satisfacer las exigencias de acabado de chapa metálica de alta calidad en las industrias alimentaria, médica y de acero inoxidable arquitectónico. Nuestra pulidora húmeda industrial está optimizada para su uso prolongado en talleres de producción en serie con tres diseños personalizados principales:
- Sistema de filtración de refrigeración por circulación: Equipado con un dispositivo de filtración de impurezas de varias etapas, separa la escoria de acero y los residuos abrasivos del refrigerante circulante, manteniendo el líquido de rectificado permanentemente limpio para evitar arañazos de partículas secundarias en la superficie de la placa de acero inoxidable.
- Cabezales de rectificado de precisión multigrupo con control de presión: gracias a un sistema de suministro de líquido adaptativo, la máquina mantiene una presión de rectificado constante sobre superficies de chapa irregulares, logrando un acabado uniforme de alta calidad (N.º 4, cepillado HL y espejo de alto brillo) en toda la superficie, sin sobrerectificado localizado.
- Carrocería integrada totalmente cerrada: La estructura sellada de la cabina bloquea por completo las salpicaduras de refrigerante y las fugas de polvo residual, manteniendo limpia la zona de procesamiento y reduciendo la dificultad del mantenimiento del taller.
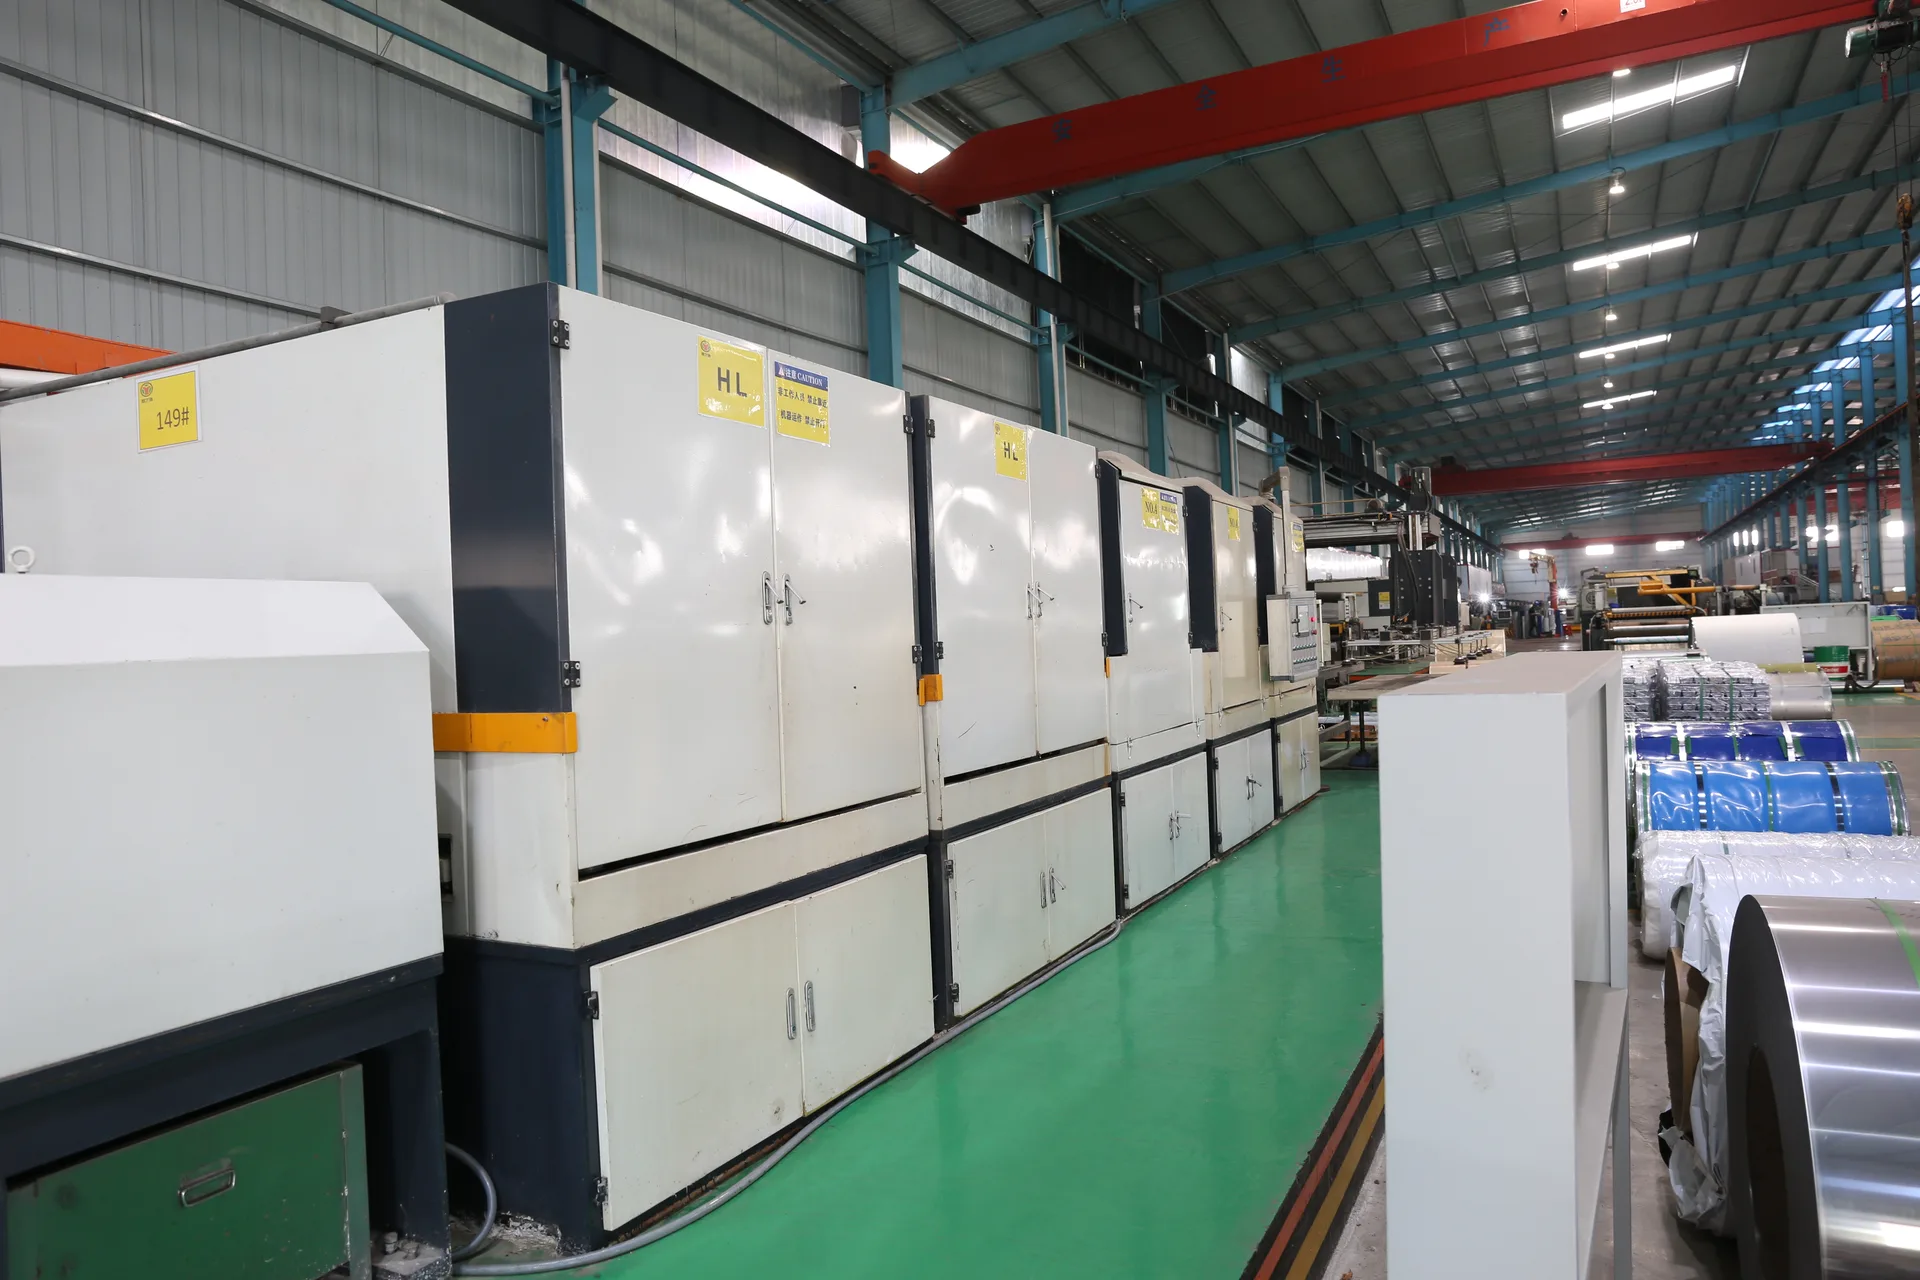
Máquina pulidora de acero inoxidable de tipo húmedo para rectificado húmedo industrial
IV. Guía práctica de selección y asistencia para el procesamiento personalizado
Regla de selección rápida para fabricantes
- Elija el rectificado húmedo: láminas de acero inoxidable 304/316L de alto valor, placas sanitarias aptas para uso alimentario, placas decorativas arquitectónicas, producción automatizada en masa, proyectos que requieren un valor Ra fijo y un efecto de acabado espejo.
- Elija Rectificado en seco: Reparación temporal in situ, pulido parcial de piezas pequeñas no estándar, rectificado basto de acero al carbono ordinario de baja exigencia únicamente.
Obtenga una solución profesional de rectificado para sus láminas.
Resulta difícil confirmar el efecto del acabado final únicamente mediante una comparación teórica. Si planea adquirir una pulidora de metales y actualizar su flujo de trabajo actual de acabado de chapa metálica, el rectificado de prueba personalizado es la forma más fiable de verificar el rendimiento del proceso.
Envíenos su muestra y nuestros ingenieros realizarán una prueba de pulido y le devolverán una muestra con un informe de inspección de superficie. Ofrecemos parámetros de proceso personalizados, selección de abrasivos y configuraciones de máquina según el espesor de la chapa, el grado del material y el estándar de superficie requerido. Como fábrica de máquinas pulidoras de confianza, suministramos equipos de acabado de chapa metálica a medida que se adaptan a la escala de producción de su taller.
\nPagina anteriorSiguiente página
\n\n