
Для владельцев заводов, руководителей цехов и менеджеров по закупкам в металлообрабатывающей промышленности повторяющиеся дефекты обработки нержавеющей стали являются самой большой проблемой, снижающей прибыльность ежедневного производства. Неравномерная шлифовка, изменение цвета пластин, остаточные следы шлифовки, непостоянное значение Ра и чрезмерная полировка кромок всегда приводят к массовой доработке, отказу от заказов клиентов, неоправданным затратам на абразив и задержкам поставок. Стабильная обработка поверхности нержавеющей стали зависит не от квалифицированных рабочих, а от специально разработанного промышленного шлифовального станка с интеллектуальными системами управления. Если вы планируете приобрести станок для полировки рулонного металла, чтобы радикально устранить дефекты обработки, это руководство поможет вам выявить дефекты и подобрать целевые решения для механической оптимизации.
6 наиболее распространенных дефектов обработки нержавеющей стали и профессиональные решения
Большинство дефектов поверхности нержавеющей стали возникают из-за нестабильного давления шлифования, износа абразивных материалов, одностороннего воздействия и устаревшего механического управления. Ниже описаны распространенные дефекты в цехе, проанализированы причины их возникновения и представлены наши эксклюзивные технологии устранения неисправностей шлифовальных станков.
1. Частичная перешлифовка и деформация тонкой пластины.
Дефекты производительностиТонкие листы нержавеющей стали 304/316L имеют вмятины на поверхности, деформацию кромок и неравномерное удаление материала; шлифовка HL и обработка №4 выглядят неоднородными в одной и той же партии.
Первопричина: Фиксированное давление шлифовки не позволяет обрабатывать поверхность листа с заданным радиусом, ручная регулировка давления полностью зависит от опыта работника.
Наше машинное решениеОснащен многозонной системой контроля давления. Разделяет рабочую зону шлифовки на независимые зоны регулировки давления. Система равномерно распределяет усилие по центру пластины, кромке и неровным деформированным участкам, предотвращая локальное интенсивное шлифование и обеспечивая равномерное удаление материала для полной обработки поверхности нержавеющей стали.
2. Следы от шлифовки и изменение цвета поверхности.
Дефекты производительностиПосле сухой шлифовки на поверхности нержавеющей стали появляются темно-желтые или черные следы пригорания; невидимые микротрещины снижают антикоррозионные свойства, что делает сталь непригодной для использования в пищевой промышленности.
ПервопричинаНестабильное контактное давление повышает мгновенную температуру трения; колебания скорости шлифования приводят к концентрированному накоплению тепла.
Наше машинное решениеВстроенный интеллектуальный модуль управления постоянным давлением. Сервосистема в режиме реального времени фиксирует стандартное усилие шлифования на протяжении всей работы, поддерживая постоянную температуру трения. В сочетании с системой циркуляции мокрого шлифования это исключает дефекты, вызванные термическим пригоранием, без повреждения металлографической структуры нержавеющей стали.
3. Неправильные линии песчинок и хаотичная текстура поверхности.
Дефекты производительности: Неравномерные царапины, разная глубина линий, не соответствует единому стандарту шлифовки HL; готовая продукция не проходит проверку качества на высококлассных фабриках по производству архитектурной и кухонной утвари.
Первопричина: Удлинение песчаной ленты, смещение и неравномерность истирания при длительной массовой обработке, отсутствие автоматической коррекции положения.
Наше машинное решениеНезависимая система компенсации абразивной ленты. Датчик автоматически определяет отклонение растяжения песчаной ленты, передает данные на сервомотор для автоматической компенсации положения и регулировки натяжения. Это гарантирует стабильную линейную текстуру от первого до последнего изделия в серийном производстве, стандартизируя эффект обработки поверхности нержавеющей стали на всей линии.
4. Короткий срок службы песчаных пластов и высокая стоимость расходных материалов.
Дефекты производительности: Пескоструйная лента быстро изнашивается, частично повреждается и засоряется; заводам требуется частая замена абразивных материалов, что значительно увеличивает долгосрочные производственные затраты.
Первопричина: Чрезмерное локальное давление, неравномерная работа песчаного конвейера и несбалансированное контактное трение.
Наше машинное решение: Скоординированная работа интеллектуального поддержания постоянного давления и автоматической компенсации песочной ленты. Снижает неэффективное жесткое трение между абразивом и стальной поверхностью, автоматически корректирует траекторию движения ленты. Увеличивает срок службы песочной ленты на 55% по сравнению с обычными шлифовальными машинами, эффективно сокращая ежедневный расход расходных материалов.
5. Несоответствие качества финишной обработки партии.
Дефекты производительностиРазличное значение Ра, разная степень блеска между производственными партиями; клиенты возвращают товар из-за нестабильного качества поверхности.
ПервопричинаНа традиционном шлифовальном оборудовании наблюдаются следующие проблемы: ручной сброс параметров, дрейф давления и отсутствие памяти для хранения данных.
Наше машинное решение: Функция запоминания параметров одним щелчком мыши в сочетании с многозонным управлением давлением. Сохранение фиксированных данных о давлении, скорости и компенсации для отделки №4, HL, зеркальной поверхности. Новые сотрудники могут сразу же приступить к качественному производству, исключая ошибки, связанные с человеческим фактором.
6. Неравномерная полировка торцевой поверхности материала катушки.
Дефекты производительностиНа торцах рулонов из нержавеющей стали имеются заусенцы и неполированные «мертвые зоны», что влияет на последующие процессы штамповки и литья.
ПервопричинаОбычные полировальные станки не позволяют регулировать давление для гибких рулонных материалов.
Наше машинное решение: Индивидуально разработанный гибкий режим постоянного давления, специально предназначенный для обработки рулонного сырья. Если выкупить станок для полировки рулонного металлаДля непрерывной обработки всей рулонной продукции наша интегрированная система управления идеально решает проблему дефектов обработки торцевой поверхности рулона.
Почему наш интеллектуальный шлифовальный станок полностью исключает дефекты финишной обработки?
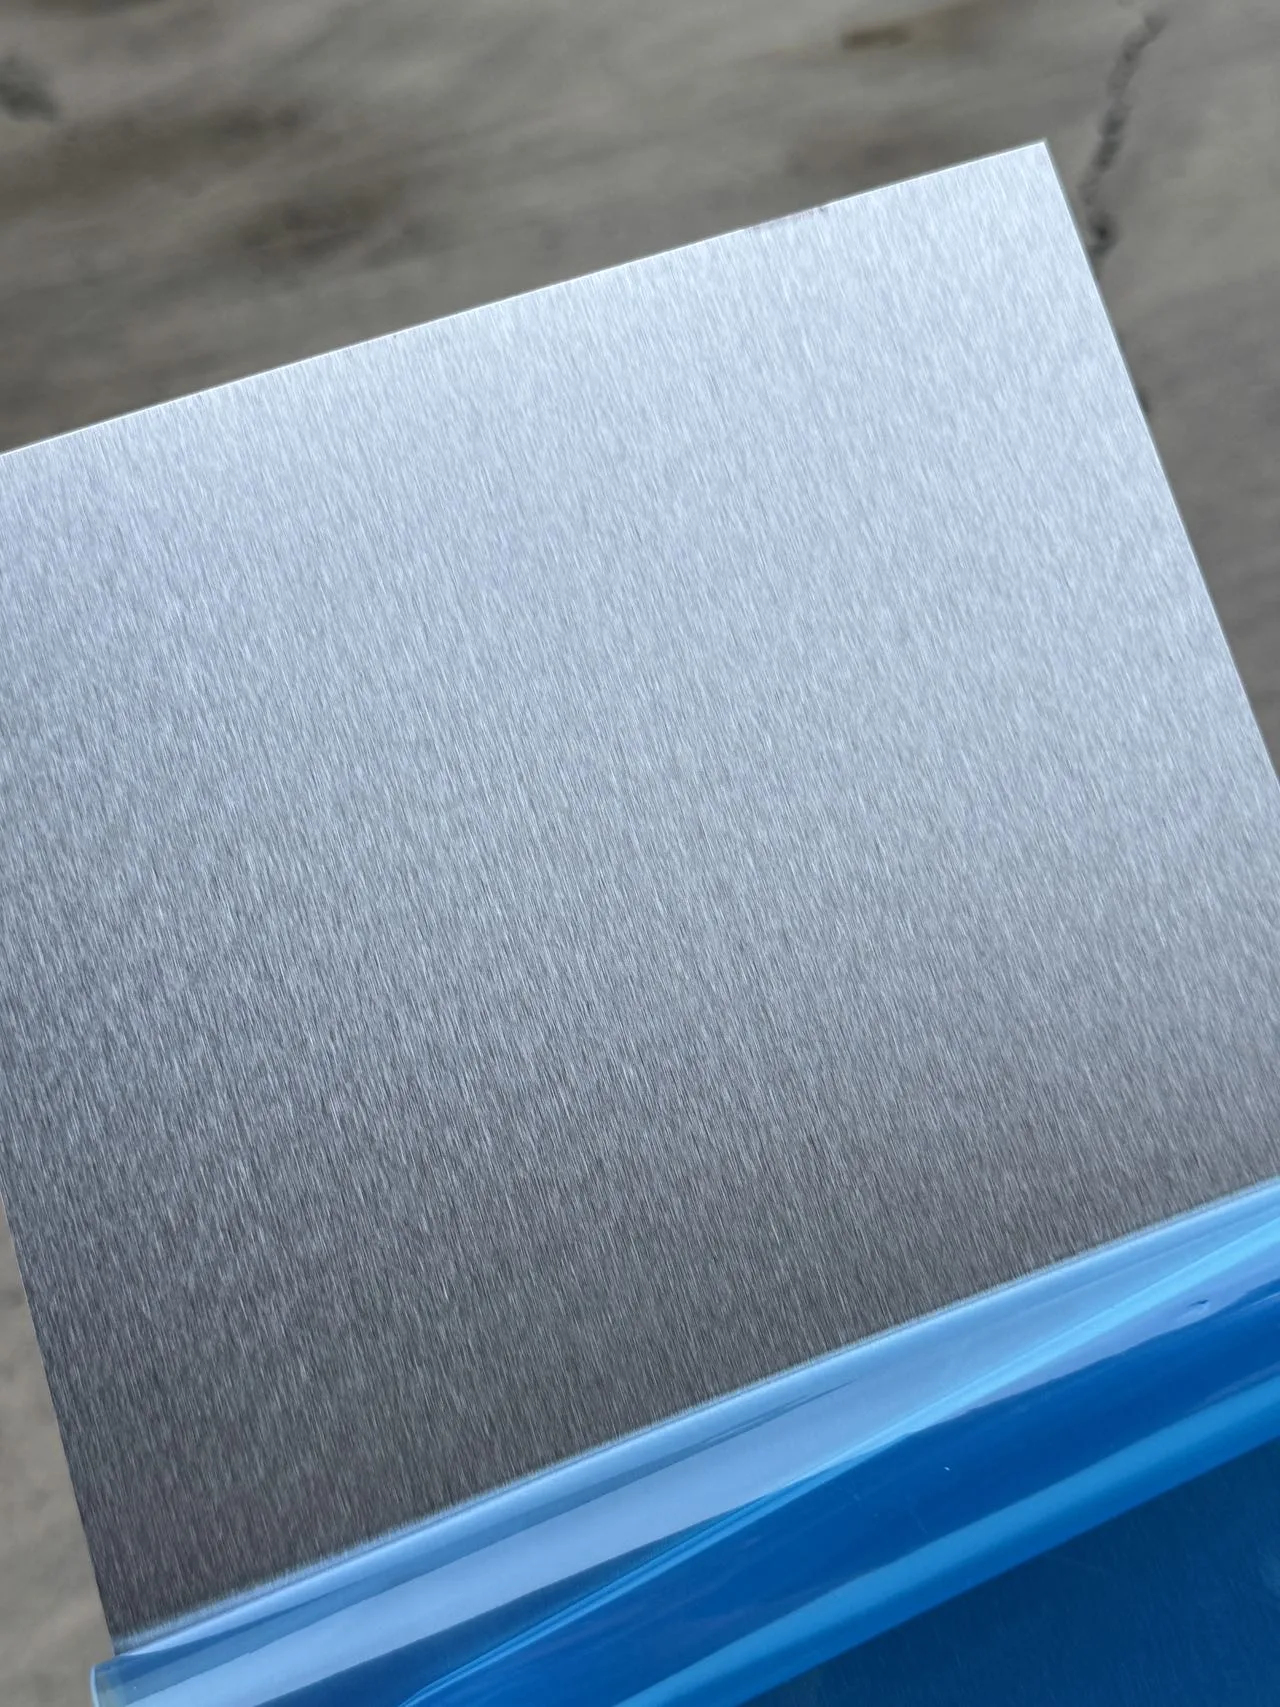
отделка поверхности нержавеющей стали
Наиболее традиционныйшлифовальный станокПоддерживается только механическая обработка без корректировки данных. Наше модернизированное финишное оборудование объединяет три ключевые запатентованные технологии для решения следующих задач:дефекты отделки нержавеющей сталииз первоисточника:
- Интеллектуальное постоянное давление: Блокировка сервопривода в реальном времени, нулевые колебания давления, отсутствие термического воздействия
- Автоматическая компенсация абразивной ленты: Автоматическая коррекция смещения и удлинения ленты, стабильная шлифовальная дорожка
- Многозональное регулирование давленияЗональная регулировка усилия для кромки, середины и участков специальной формы пластины, полностью равномерная обработка поверхности.
Подходит для массовой обработки листовой, рулонной, кухонной и санитарной стали 304/316L, соответствует требованиям пищевой и строительной промышленности.отделка поверхности нержавеющей сталистандарты.
\nПредыдущая страницаСледущая страница
\n\n