
فیکٹری مالکان، ورکشاپ سپروائزرز اور میٹل فیبریکیشن میں پروکیورمنٹ مینیجرز کے لیے، سٹینلیس سٹیل کی بار بار ختم ہونے والی خرابیاں روزانہ کی پیداوار میں سب سے بڑا منافع بخش قاتل ہیں۔ ناہموار برش، پلیٹ کی رنگت، بقایا پیسنے کے نشانات، متضاد را ویلیو اور ایج اوور پالش ہمیشہ بڑے پیمانے پر دوبارہ کام، کلائنٹ کے آرڈر کو مسترد کرنے، ضائع کرنے والی لاگت اور تاخیر سے ترسیل کا باعث بنتے ہیں۔ سٹینلیس سٹیل کی سطح کی مستحکم تکمیل ہنر مند دستی کارکنوں پر نہیں بلکہ ذہین کنٹرول سسٹم کے ساتھ اپنی مرضی کے مطابق صنعتی پیسنے والی مشین پر انحصار کرتی ہے۔ اگر آپ کوائل میٹل بفنگ مشین خریدنے کا ارادہ ہے تاکہ فنشنگ خامیوں کو یکسر ختم کیا جا سکے، تو یہ گائیڈ آپ کو نقائص کی نشاندہی کرنے اور ٹارگٹڈ مکینیکل آپٹیمائزیشن سلوشنز سے ملنے میں مدد کرے گا۔
سرفہرست 6 عام سٹینلیس سٹیل کی تکمیل کے نقائص اور پیشہ ورانہ حل
زیادہ تر سٹینلیس سٹیل کی سطح کی خامیاں غیر مستحکم پیسنے کے دباؤ، گھسے ہوئے کھرچنے والے انحراف، یکطرفہ قوت اور فرسودہ مکینیکل کنٹرول سے آتی ہیں۔ ذیل میں ورکشاپ کے اکثر نقائص، تجزیہ شدہ وجوہات اور ہماری خصوصی پیسنے والی مشین کو ٹھیک کرنے والی ٹیکنالوجیز ہیں۔
1. جزوی زیادہ پیسنے اور پتلی پلیٹ کی اخترتی
کارکردگی کی خرابی۔: پتلی 304/316L سٹینلیس سٹیل کی چادریں دھنسی ہوئی سطحیں حاصل کرتی ہیں، کنارے وارپنگ اور ناہموار مواد کو ہٹانا؛ ایچ ایل ہیئر لائن اور نمبر 4 فنشز ایک ہی بیچ پر پیچیدہ نظر آتے ہیں۔
روٹ کاز: فکسڈ سنگل گرائنڈنگ پریشر شیٹ کی سطح کے ریڈین کو فٹ نہیں کر سکتا، دستی پریشر ایڈجسٹمنٹ مکمل طور پر کارکن کے تجربے پر منحصر ہے۔
ہمارا مشینی حل: ملٹی زون پریشر کنٹرول سسٹم سے لیس۔ پیسنے کے کام کرنے والے علاقے کو آزاد پریشر ایڈجسٹمنٹ زون میں تقسیم کریں۔ یہ نظام پلیٹ کے مرکز، کنارے اور غیر مساوی شکل والے علاقوں پر الگ الگ متوازن قوت تقسیم کرتا ہے، مقامی بھاری پیسنے سے گریز کرتا ہے، اور فل بورڈ سٹینلیس سٹیل کی سطح کو ختم کرنے کے لیے یکساں مواد کو ہٹاتا رہتا ہے۔
2. جلنے کے نشانات اور سطح کی رنگت کو پیسنا
کارکردگی کی خرابی۔: خشک پیسنے کے بعد سٹینلیس سٹیل کی سطح پر گہرے پیلے یا سیاہ جلنے کے نشانات ظاہر ہوتے ہیں۔ غیر مرئی مائیکرو کریکس اینٹی سنکنرن کی کارکردگی کو کم کرتی ہے، فوڈ گریڈ معائنہ میں ناکامی
روٹ کاز: غیر مستحکم رابطہ دباؤ فوری رگڑ درجہ حرارت کو بڑھاتا ہے۔ اتار چڑھاو پیسنے کی رفتار مرتکز گرمی کے جمع ہونے کا سبب بنتی ہے۔
ہمارا مشینی حل: بلٹ میں ذہین مسلسل دباؤ کنٹرول ماڈیول. سروو سسٹم ریئل ٹائم مکمل آپریشن کے دوران معیاری پیسنے والی قوت کو لاک کرتا ہے، ہر وقت رگڑ کا درجہ حرارت مستحکم رکھتا ہے۔ گیلے پیسنے کی گردش کے نظام کے ساتھ مل کر، یہ سٹینلیس سٹیل میٹالوگرافک ڈھانچے کو نقصان پہنچائے بغیر تھرمل جلنے کے نقائص کو ختم کرتا ہے۔
3. بے ترتیب ریت کے دانے کی لکیریں اور افراتفری کی سطح کی ساخت
کارکردگی کی خرابی۔: خراب سکریچ لائنز، مختلف لائن گہرائی، ناکام یونیفائیڈ ایچ ایل برش معیار؛ تیار شدہ مصنوعات اعلیٰ درجے کے آرکیٹیکچرل اور کچن کے سامان کی فیکٹری کے معائنہ کو پاس نہیں کر سکتیں۔
روٹ کاز: طویل گھنٹے کی بڑے پیمانے پر پیداوار کے دوران ریت کی پٹی کی لمبائی، آفسیٹ اور کھرچنے کی ناہمواری، کوئی خودکار پوزیشن درست نہیں۔
ہمارا مشینی حل: آزاد کھرچنے والی بیلٹ معاوضہ کا نظام۔ سینسر خود بخود ریت کی پٹی کے اسٹریچنگ انحراف کا پتہ لگاتا ہے، خودکار پوزیشن کے معاوضے اور تناؤ کی ایڈجسٹمنٹ کے لیے سروو موٹر کو ڈیٹا واپس کرتا ہے۔ یہ بیچ پروڈکشن میں پہلے ٹکڑے سے آخری ٹکڑے تک مستقل لکیری ساخت کی ضمانت دیتا ہے، پوری لائن سٹینلیس سٹیل کی سطح کے فنشنگ اثر کو معیاری بناتا ہے۔
4. مختصر سینڈ بیلٹ سروس کی زندگی اور زیادہ قابل استعمال لاگت
کارکردگی کی خرابی۔: ریت کی پٹی تیزی سے پہنتی ہے، جزوی ٹوٹ جاتی ہے اور بند ہوجاتی ہے۔ فیکٹریوں کو بار بار کھرچنے والے متبادل کی ضرورت ہوتی ہے، جس سے طویل مدتی پیداواری لاگت بہت بڑھ جاتی ہے۔
روٹ کاز: ضرورت سے زیادہ مقامی دباؤ، ترچھی سینڈ بیلٹ آپریشن اور غیر متوازن رابطہ رگڑ۔
ہمارا مشینی حل: ذہین مستقل دباؤ اور خودکار ریت بیلٹ معاوضہ کا مربوط کام۔ کھرچنے والی اور اسٹیل کی سطح کے درمیان غلط سخت رگڑ کو کم کریں، بیلٹ چلانے والے ٹریک کو خود بخود درست کریں۔ یہ سینڈ بیلٹ کی سروس لائف کو عام پیسنے والی مشین کے مقابلے میں 55% تک بڑھاتا ہے، روزانہ استعمال کے قابل بجٹ کو مؤثر طریقے سے کاٹتا ہے۔
5. بیچ کی تکمیل میں تضاد
کارکردگی کی خرابی۔: مختلف را قدر، پیداوار بیچوں کے درمیان مختلف چمک؛ غیر مستحکم سطح کے معیار کی وجہ سے کلائنٹ سامان واپس کرتے ہیں۔
روٹ کاز: دستی پیرامیٹر ری سیٹ، پریشر بڑھے اور روایتی پیسنے والے آلات پر ڈیٹا میموری کی کمی۔
ہمارا مشینی حل: ایک کلک پیرامیٹر میموری ملٹی زون پریشر کنٹرول کے ساتھ مماثل ہے۔ نمبر 4، ایچ ایل، آئینہ حسب ضرورت تکمیل کے لیے مقررہ دباؤ، رفتار اور معاوضے کا ڈیٹا محفوظ کریں۔ نئے کارکن انسانی آپریشن کی خرابی کو دور کرتے ہوئے براہ راست کوالیفائیڈ پروڈکشن شروع کر سکتے ہیں۔
6. کوائل میٹریل اینڈ فیس ناہموار پالش کرنا
کارکردگی کی خرابی۔: سٹینلیس سٹیل کے کنڈلی کے سرے کے چہرے پر گڑھے اور غیر پولش شدہ مردہ زاویہ ہیں، جو نیچے کی طرف سٹیمپنگ اور مولڈنگ پروسیسنگ کو متاثر کرتے ہیں۔
روٹ کاز: عام بفنگ مشینیں لچکدار کوائل مواد کے لیے دباؤ کو ایڈجسٹ نہیں کر سکتیں۔
ہمارا مشینی حل: اپنی مرضی کے مطابق لچکدار مستقل دباؤ کا موڈ، خاص طور پر کوائل کے خام مال کی پروسیسنگ کے لیے ڈیزائن کیا گیا ہے۔ اگر آپکوائل میٹل بفنگ مشین خریدیں۔مکمل کوائل مسلسل فنشنگ کے لیے، ہمارا مربوط کنٹرول سسٹم کوائل اینڈ فیس فنشنگ کے نقائص کو بالکل ٹھیک کرتا ہے۔
کیوں ہماری ذہین پیسنے والی مشین فنشنگ نقائص کو مکمل طور پر کم کرتی ہے۔
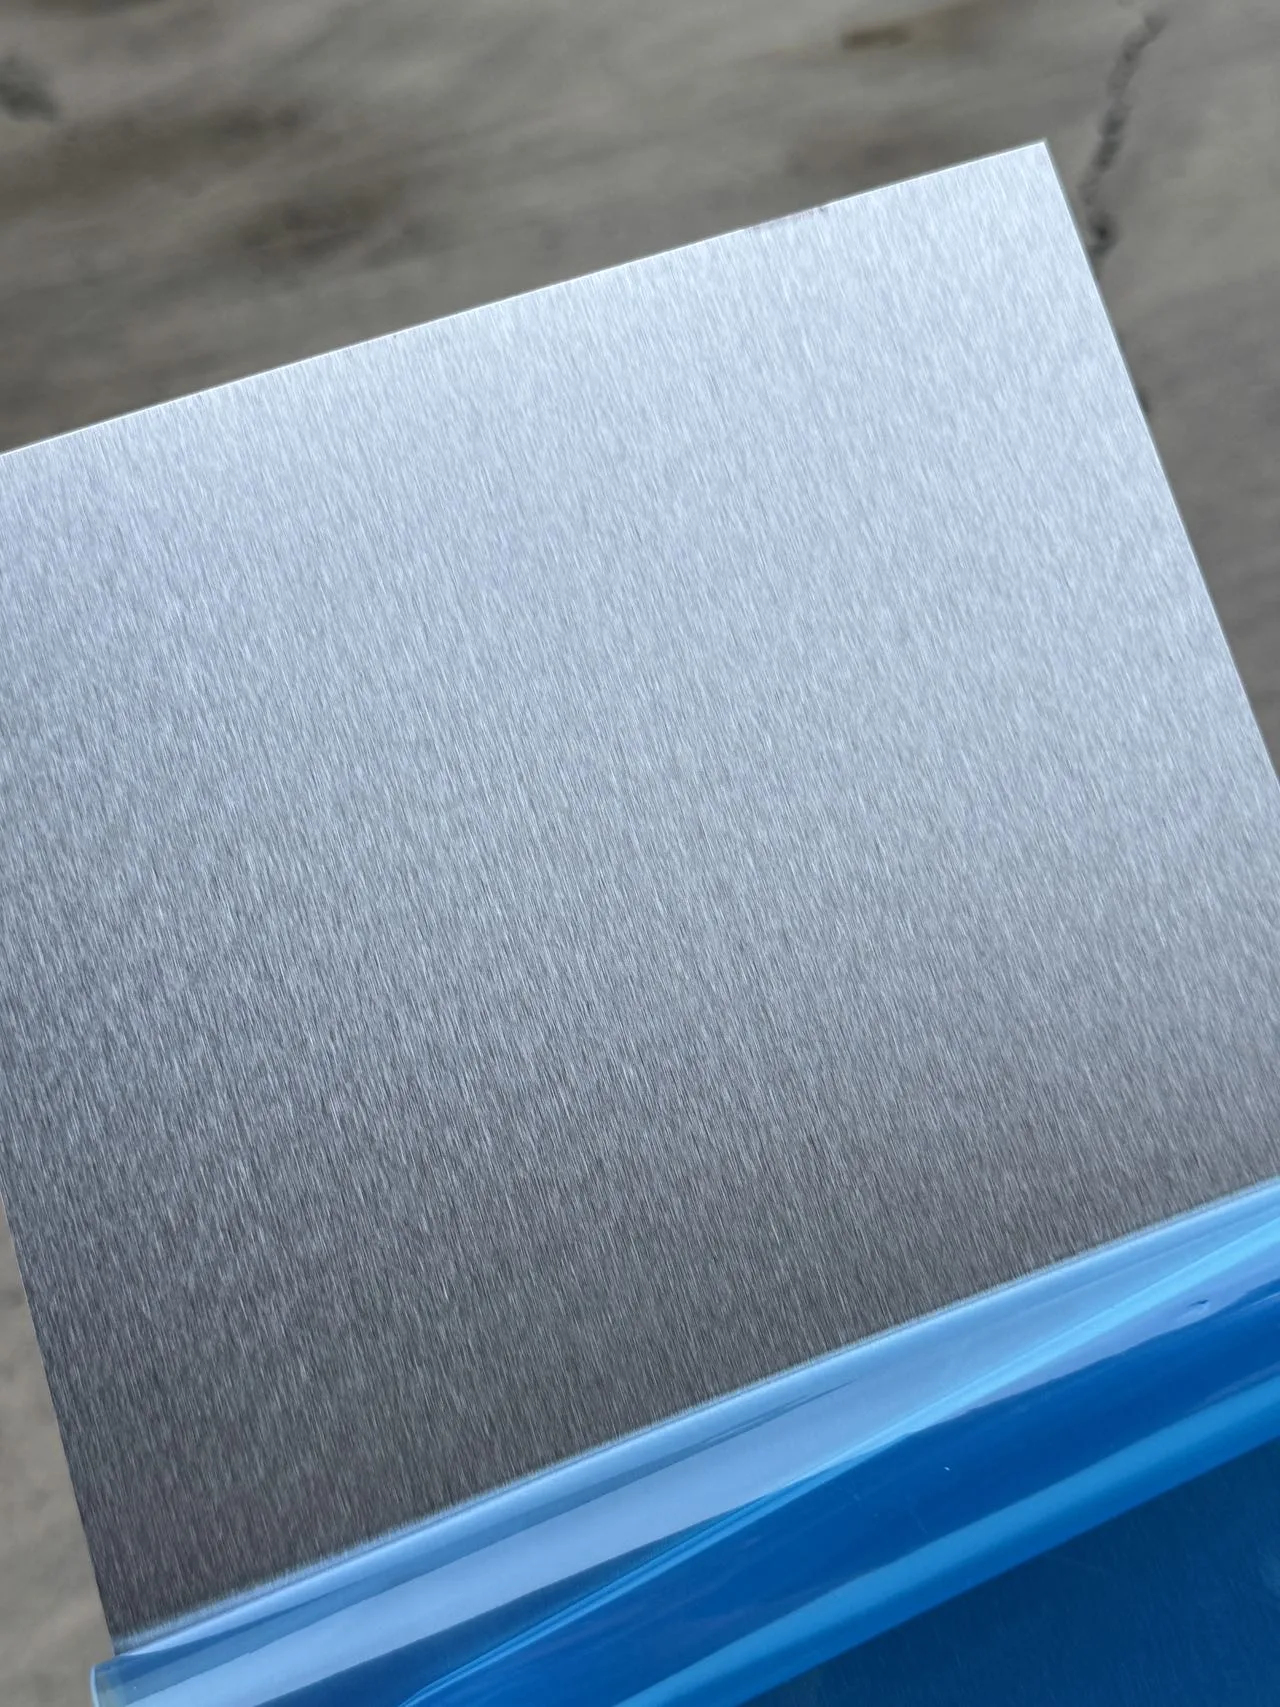
سٹینلیس سٹیل کی سطح کی تکمیل
سب سے زیادہ روایتیپیسنے کی مشینڈیٹا ایڈجسٹمنٹ کے بغیر صرف مکینیکل چلانے کی حمایت کرتا ہے۔ ہمارا اپ گریڈ شدہ فنشنگ سامان حل کرنے کے لیے تین بنیادی پیٹنٹ شدہ ٹیکنالوجیز کو مربوط کرتا ہے۔سٹینلیس سٹیل ختم کرنے کے نقائصماخذ سے:
- ذہین مستقل دباؤ: ریئل ٹائم سرو پریشر لاکنگ، زیرو پریشر اتار چڑھاؤ، زیرو تھرمل برن
- کھرچنے والی بیلٹ خودکار معاوضہ: آٹو درست بیلٹ آفسیٹ اور بڑھاو، مستحکم پیسنے ٹریک
- ملٹی زون پریشر کنٹرول: پلیٹ کے کنارے، درمیانی اور خصوصی شکل والے علاقے، مکمل یونیفارم فنشنگ کے لیے زونڈ فورس ایڈجسٹمنٹ
304/316L سٹینلیس سٹیل شیٹ، کوائل، کوک ویئر اور سینیٹری آلات کی بڑے پیمانے پر پروسیسنگ کے لیے موزوں، فوڈ گریڈ اور آرکیٹیکچرل کے مطابقسٹینلیس سٹیل کی سطح کی تکمیلمعیارات
\n\n\n